


嘉立创产业服务站群
纸盒包装打样与批量生产差异对比
2026-10-29 11:11:52
纸盒打样与批量生产有什么区别?不少用户在选择时犯难。本文将从工艺原理、品质表现、材质效果、成本结构与交期效率五个维度,系统梳理两种生产方式的核心差异,并结合嘉立创纸盒的实际生产方案,给出可落地的包装选择建议。
一、打样与批量生产详细差异解析
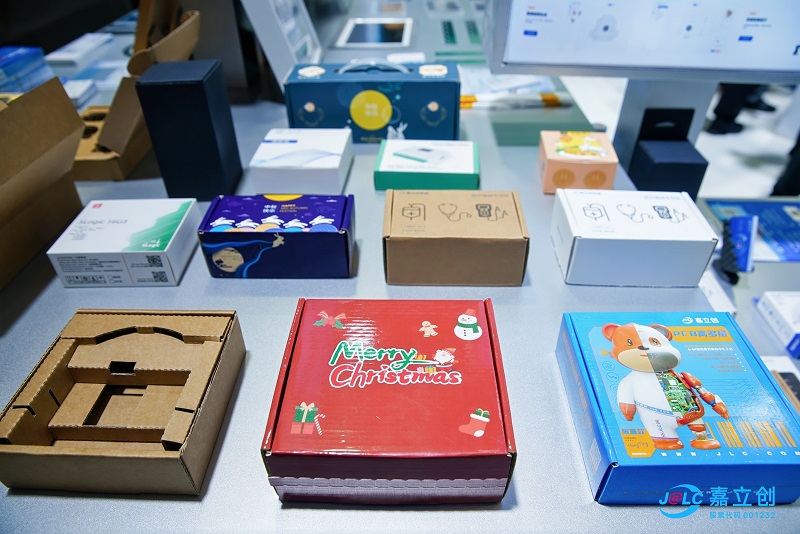
纸盒打样与批量生产的核心差异,在于验证逻辑与制造逻辑的根本不同。打样追求“快速验证、确认效果”,不计较单件成本;批量生产追求“稳定、高效、低成本”,依赖专用模具和标准化流程。二者在工艺、成本、品质表现和交期上存在显著区别。
1、生产工艺与设备差异
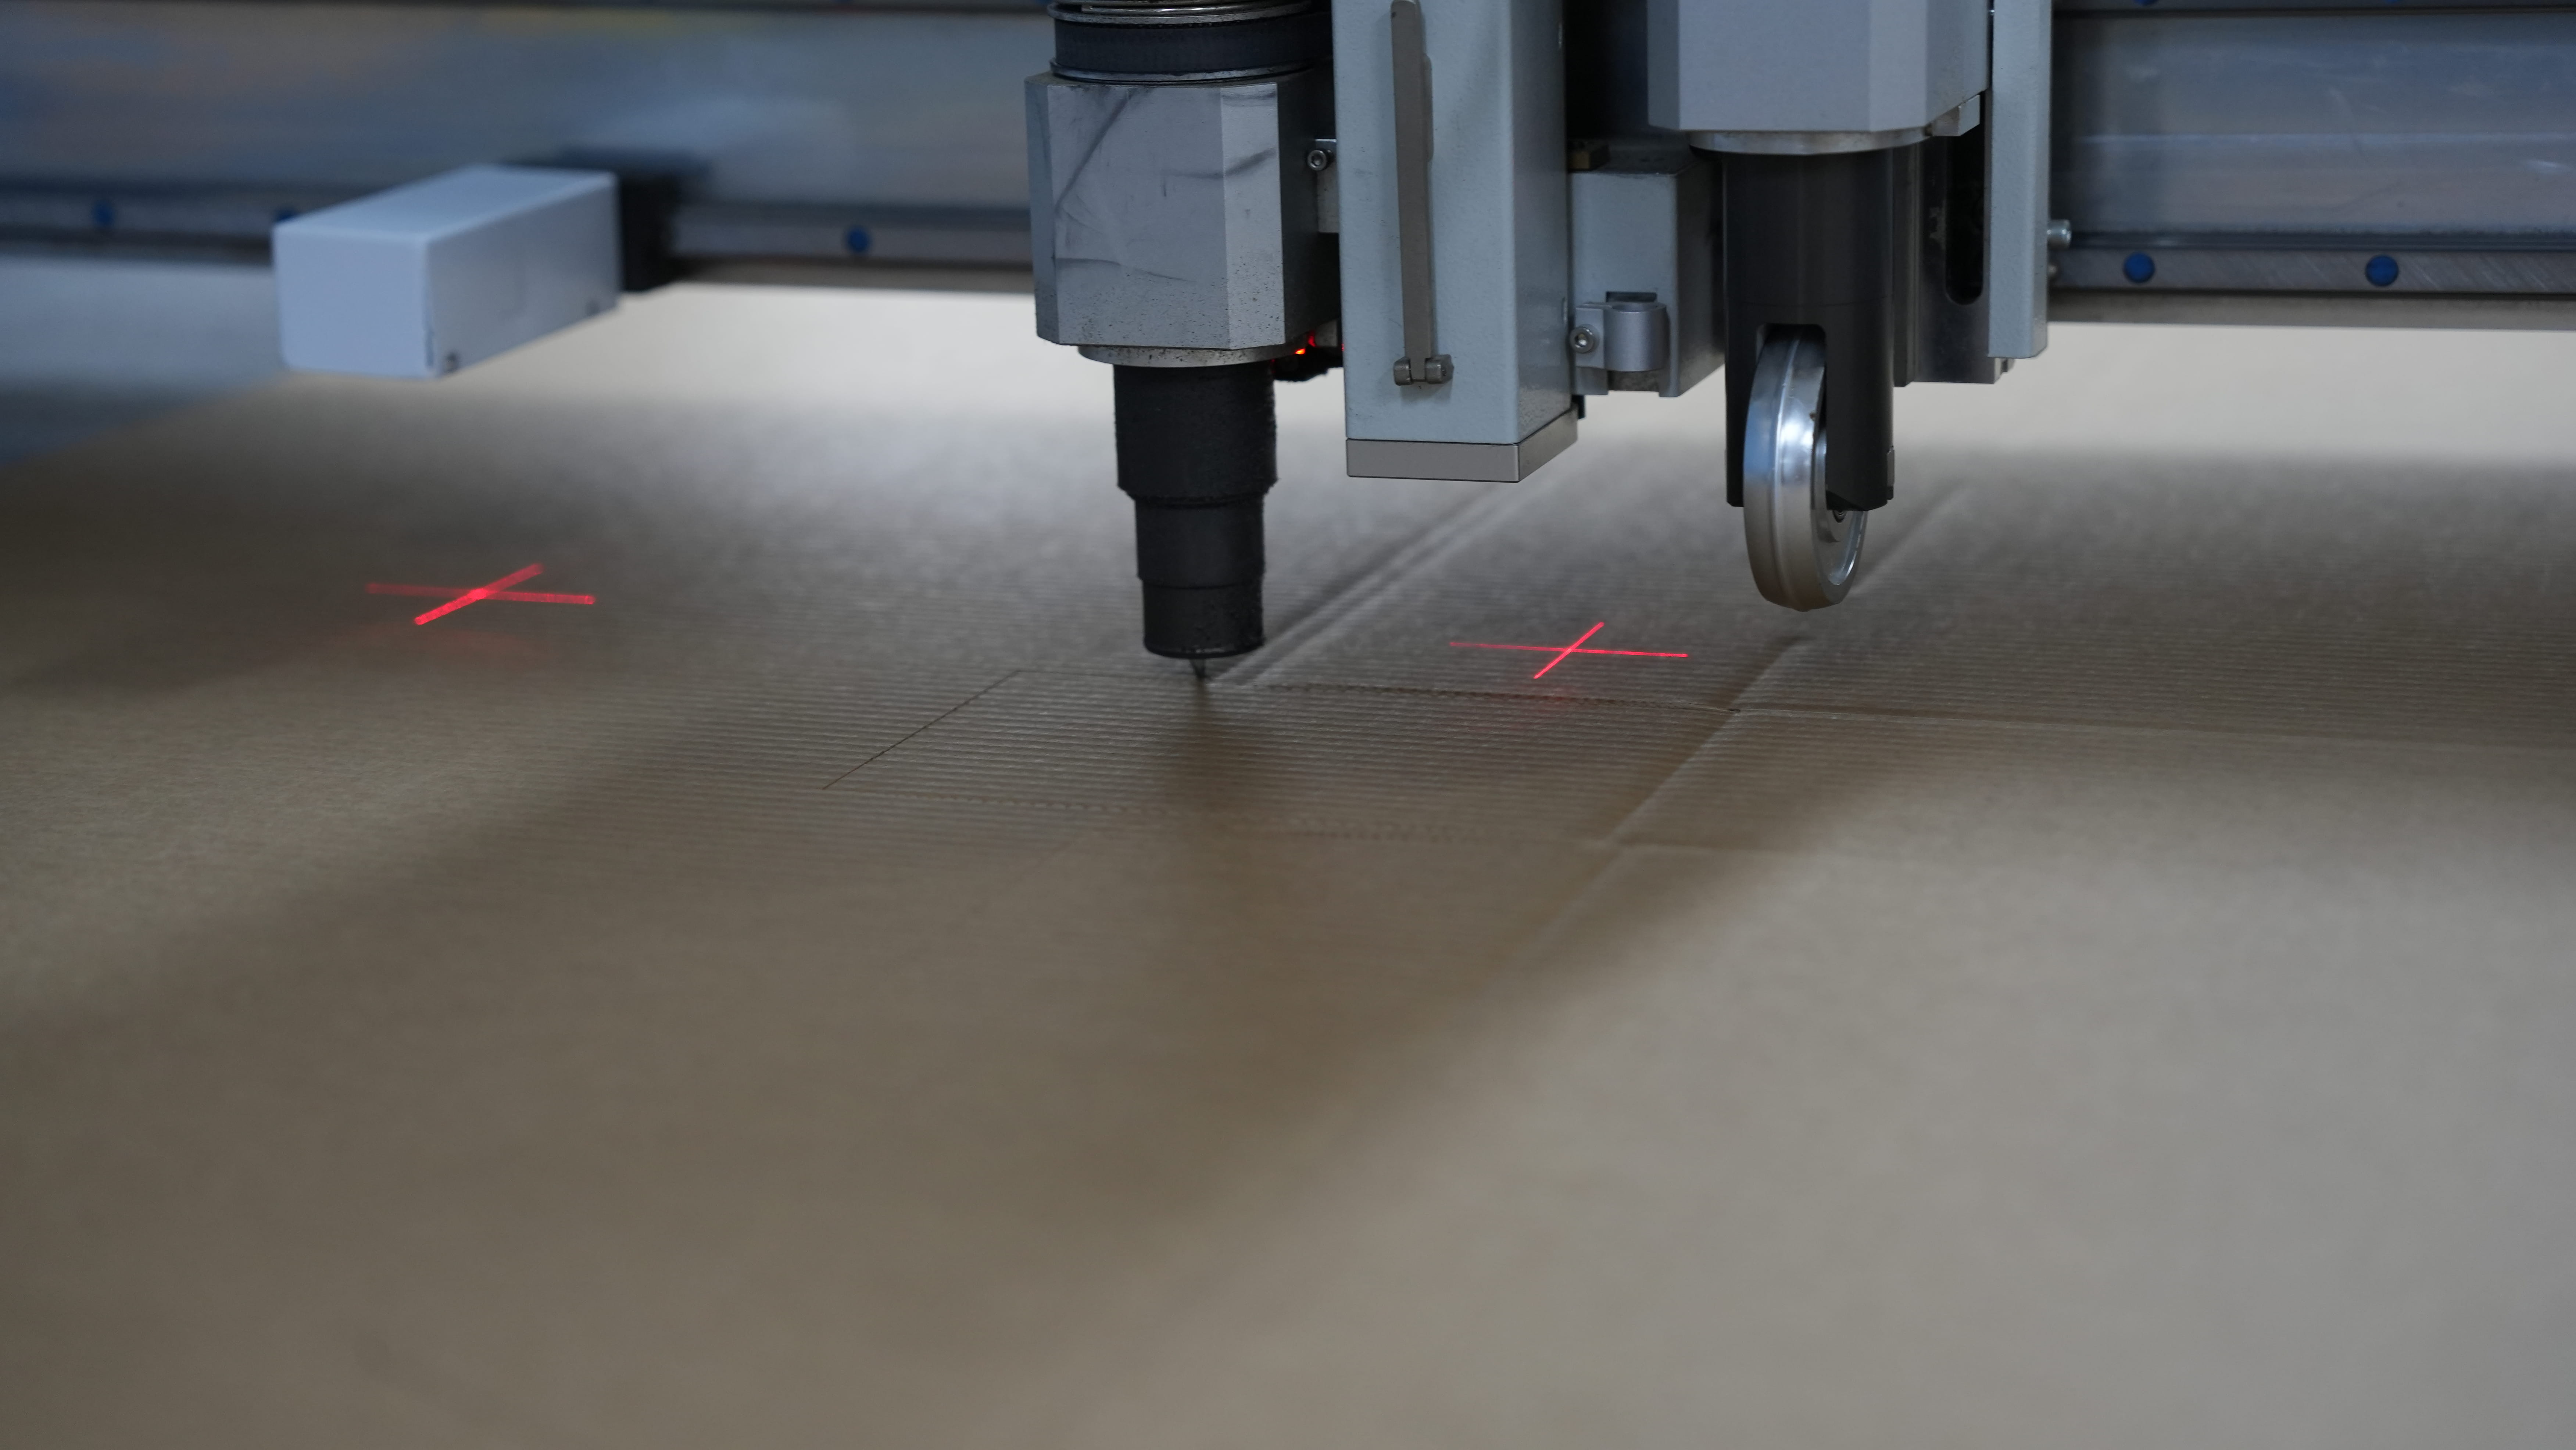
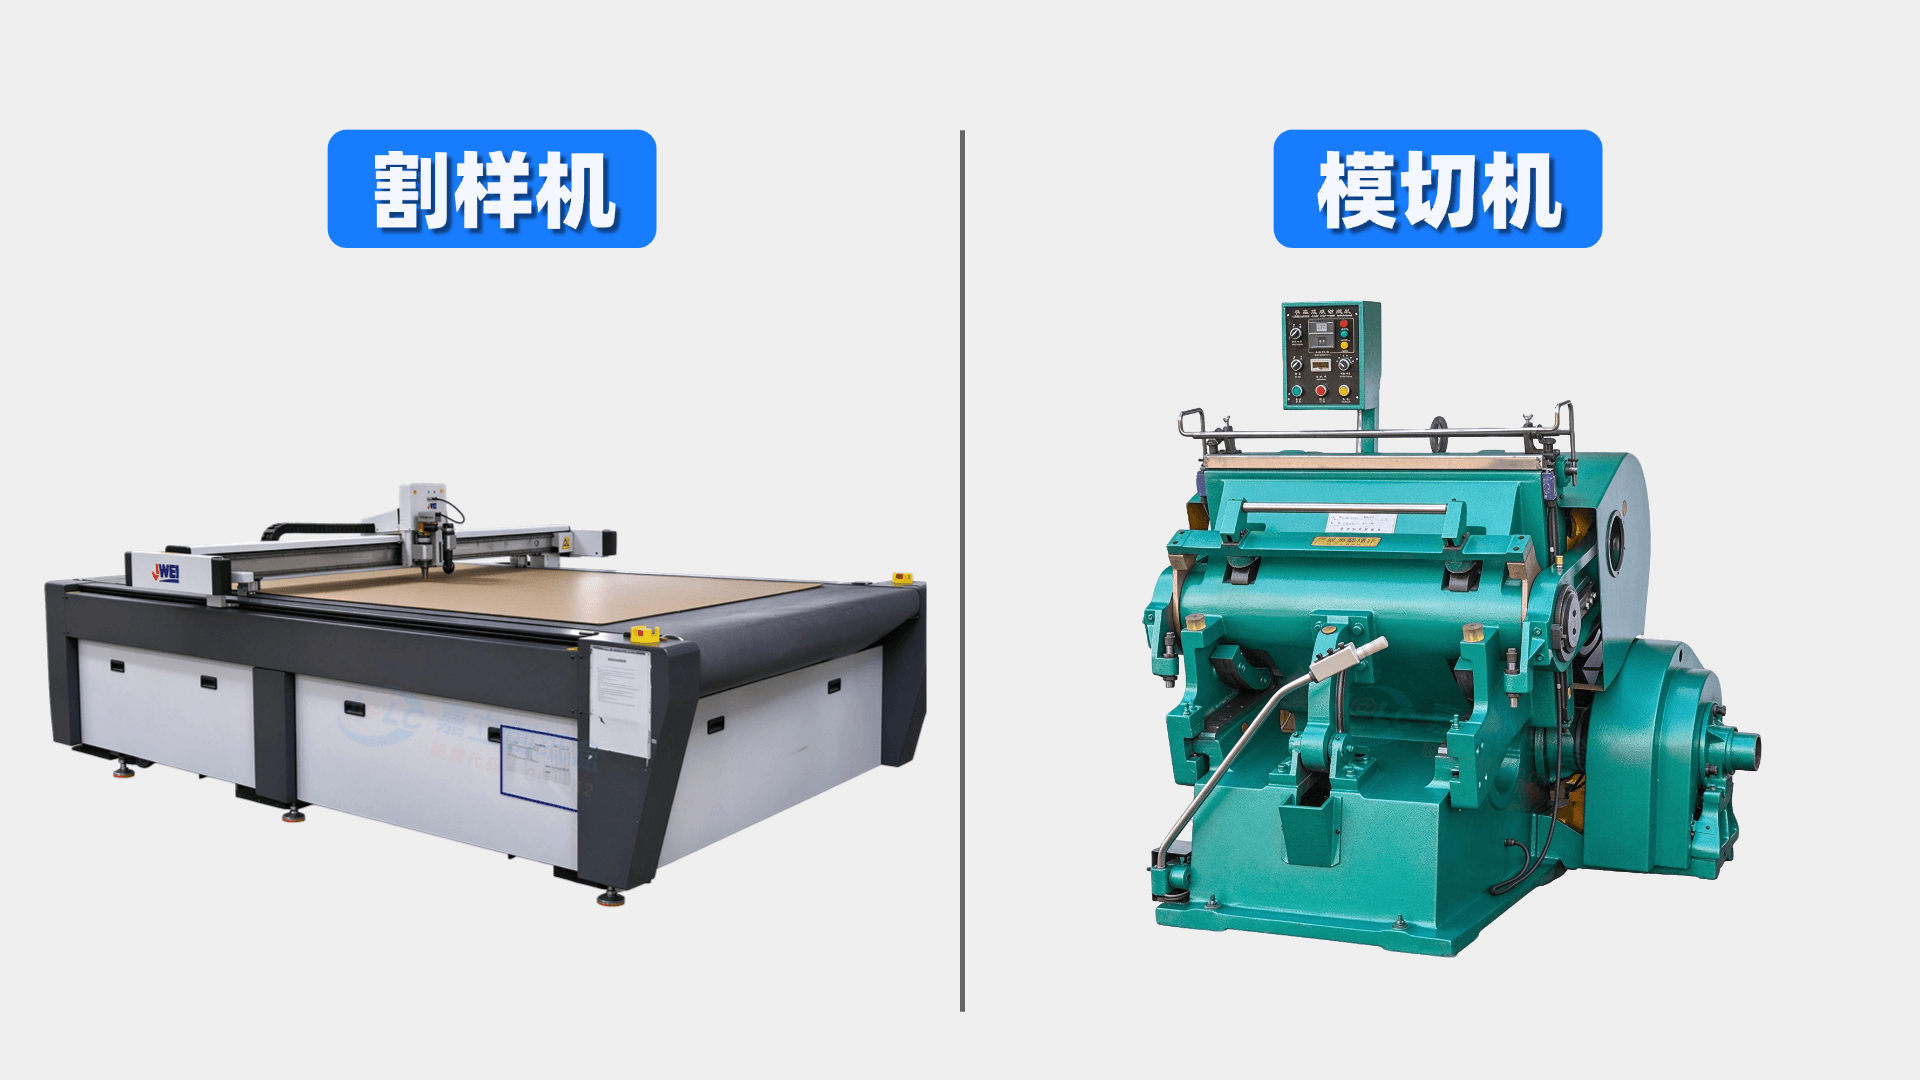
打样阶段:打样又称割样(数码切割),通常使用电脑割样机。设备通过电脑绘图驱动刀头在纸板上完成切割和压痕,无需制作模具,适合小批量、多品种或打样阶段的快速验证。印刷通常采用喷墨或激光数码打印,颜色多为近似匹配。
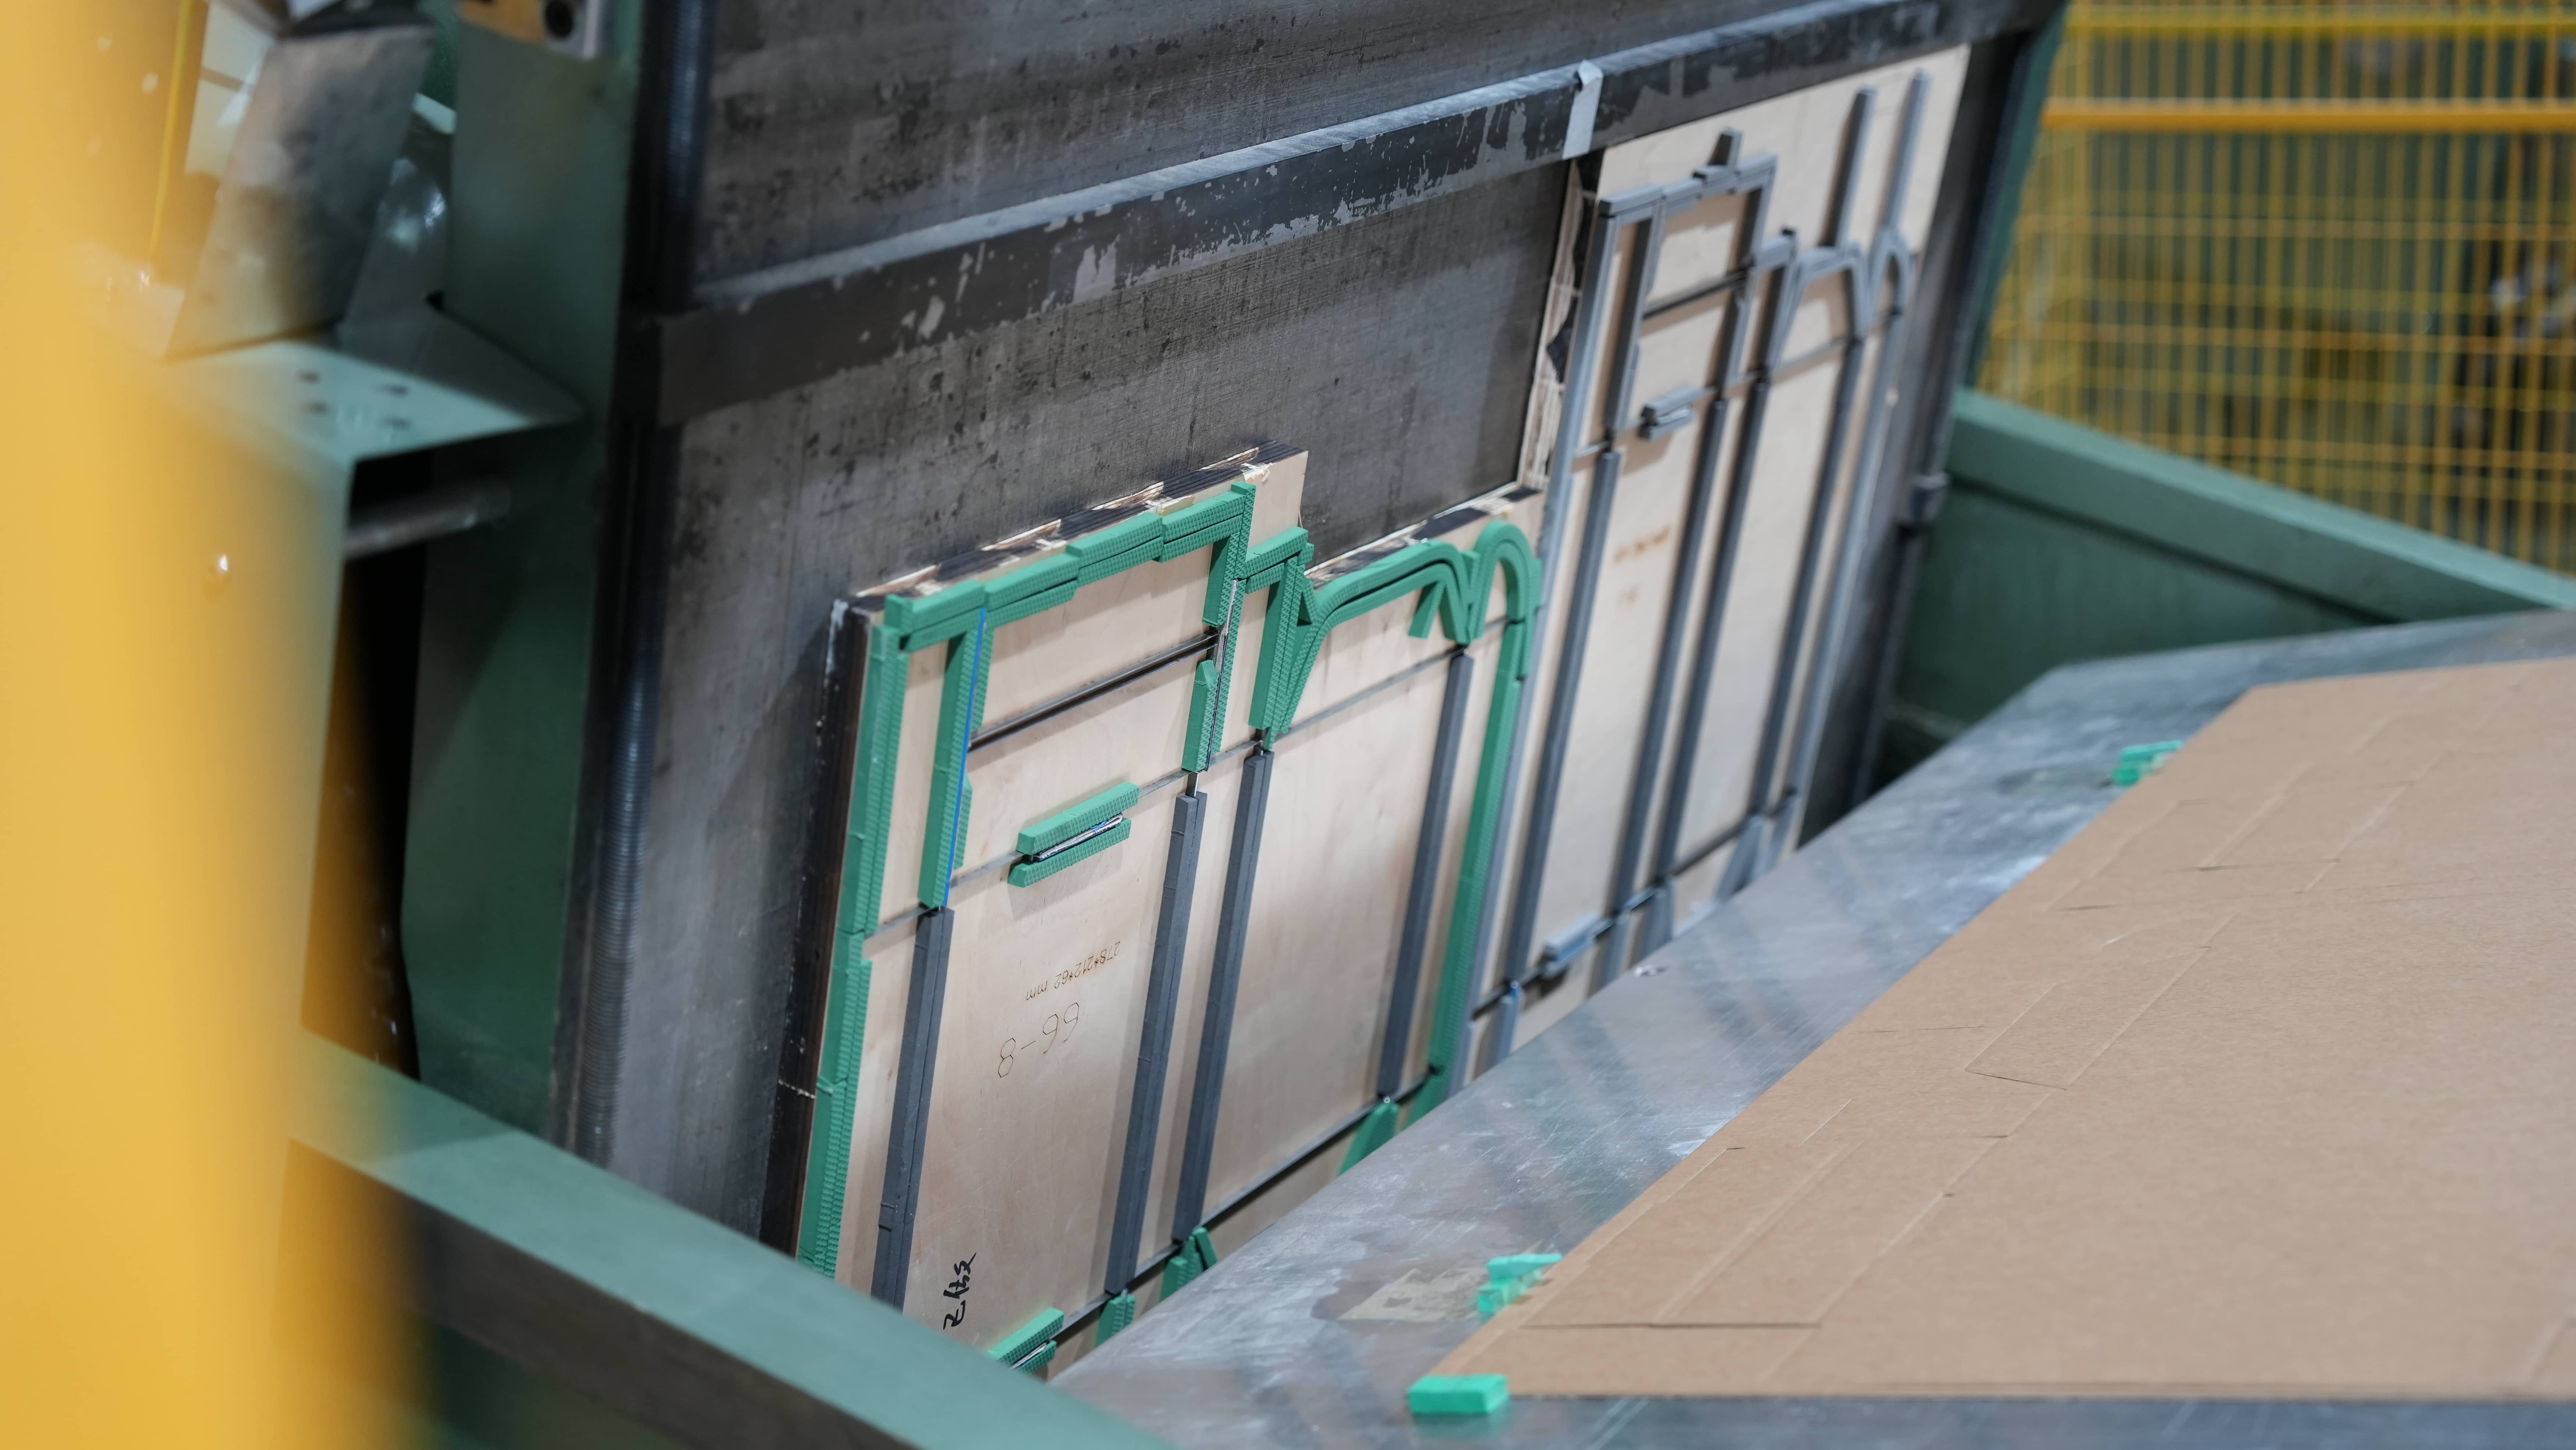
批量生产:采用模切工艺,需要先根据设计图稿制作一套定制的物理刀模,通过机械压力一次性冲压成型,是大批量标准化生产的主流选择。在嘉立创纸盒下批量订单时,可根据数量灵活选择拼版刀模或专版刀模:500个以下适合拼版刀模以分摊模具成本,500个以上建议专版刀模,刀模可重复使用,返单无需再收刀模费。
2、产能与效率差异
打样:打样阶段以小批量定制为主,单台设备日产出仅数百至数千件,频繁换版生产导致有效产出时间占比低。
批量:批量生产阶段采用自动化联动产线,单版连续生产无需频繁换型,标准规格纸盒理论日产能可达数十万件,人均产出是打样阶段的数倍。
3、材质与外观效果差异
材质匹配度:打样时可以选择与大货完全相同的纸张(如白卡纸、牛皮纸、金银卡纸、灰底白板纸等),但对于特种纸或复合材质,打样材料有时只能做到“相似”。
色彩还原:数码打样的色彩原理(CMYK数码色粉或喷墨)与大货的传统印刷(专色、网点呈色)存在物理差异。因此,高端包装大货前通常需要出数字快印样或传统上机打样(合同样)来精细校色。
后道工艺(烫金、UV、凹凸等):打样时这些工艺多用手工或特殊数码工艺模拟,质感与大货的机器重压、高温烫印存在一定手感和视觉差距。
4、品质表现差异
压痕质量与规整度是两者最直观的区别。
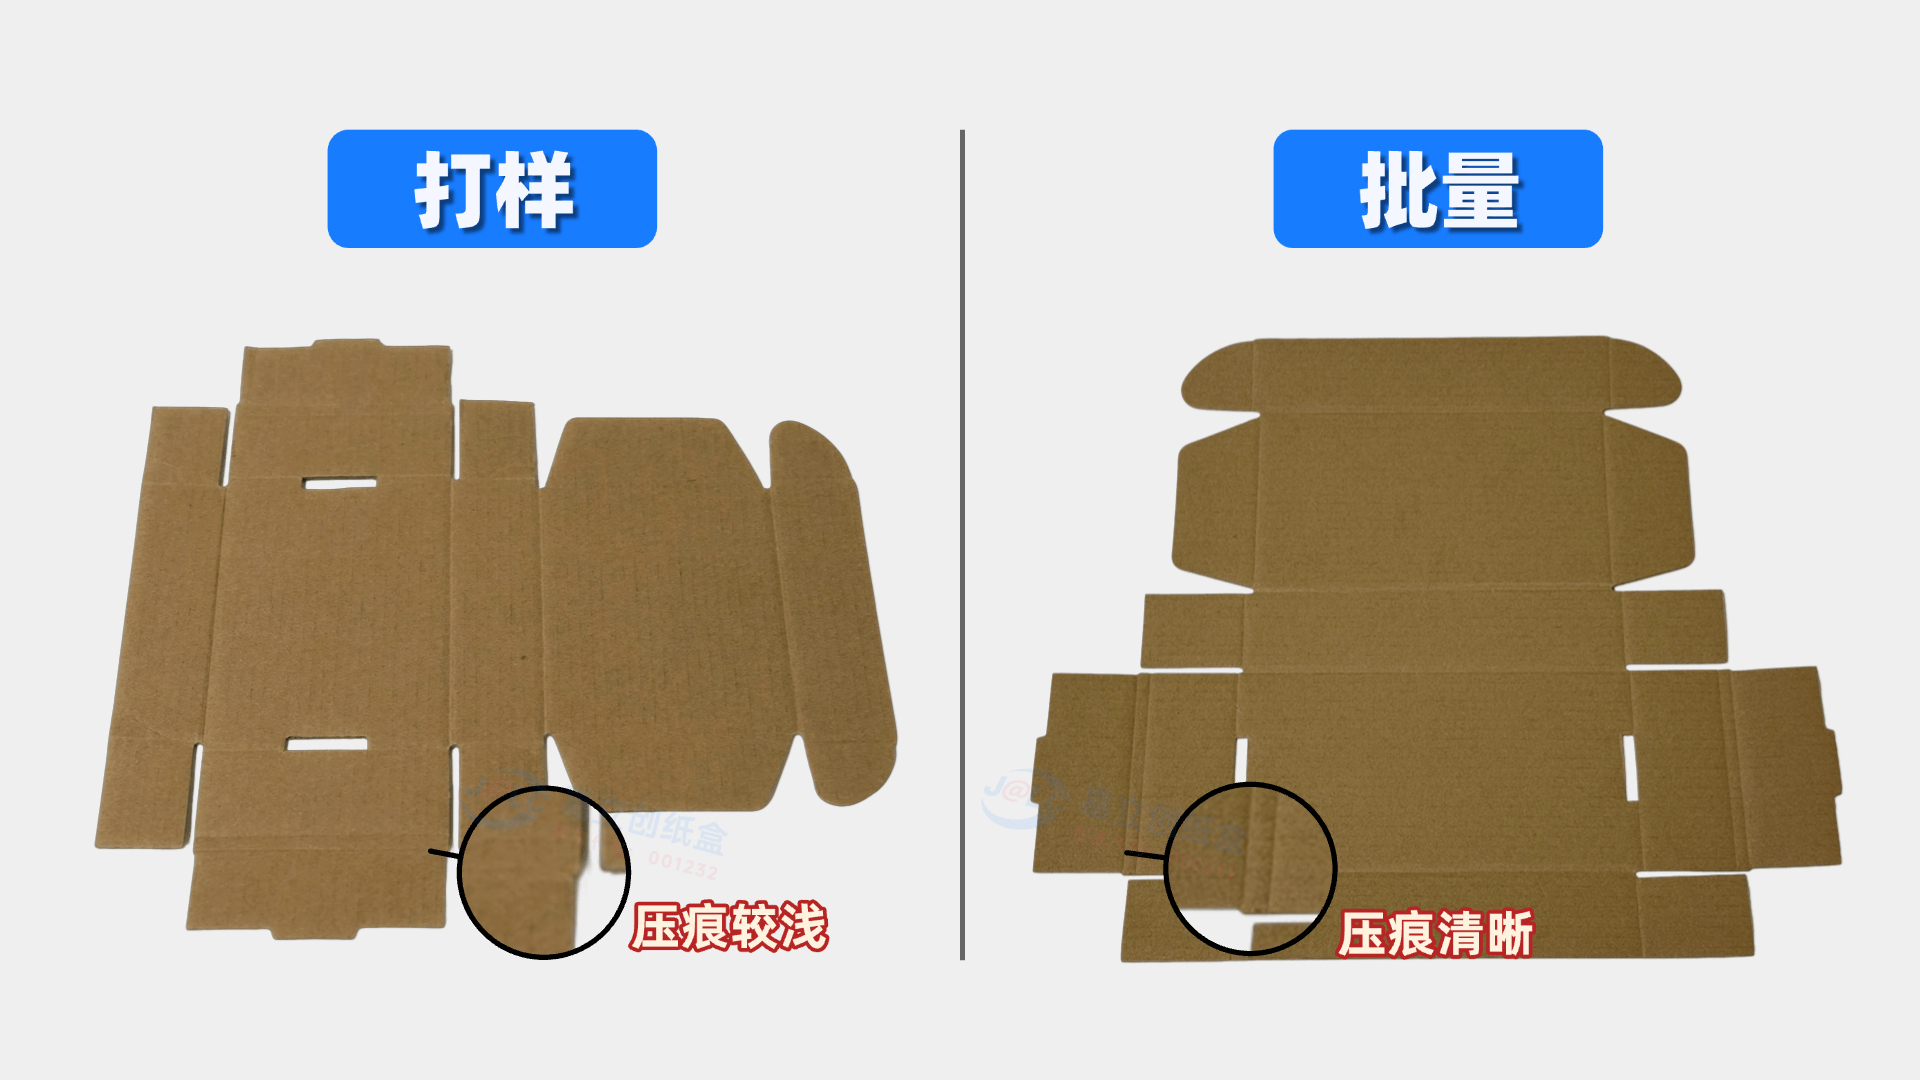
打样:割样机依靠压轮滚动成型,受限于机器下压力,压痕一般较浅。压力不足时折痕不够规整,折盒时容易出现位置偏移。加工坑纸时还存在“跳坑”现象——压轮滚过瓦楞凸起处时可能偏移原定路径,影响折线精度。
批量:模切机能提供数吨甚至更高的压力,压出的线条深且清晰,能彻底解决割样压力不足导致的折痕问题,折盒手感与定位精度都更为稳定。
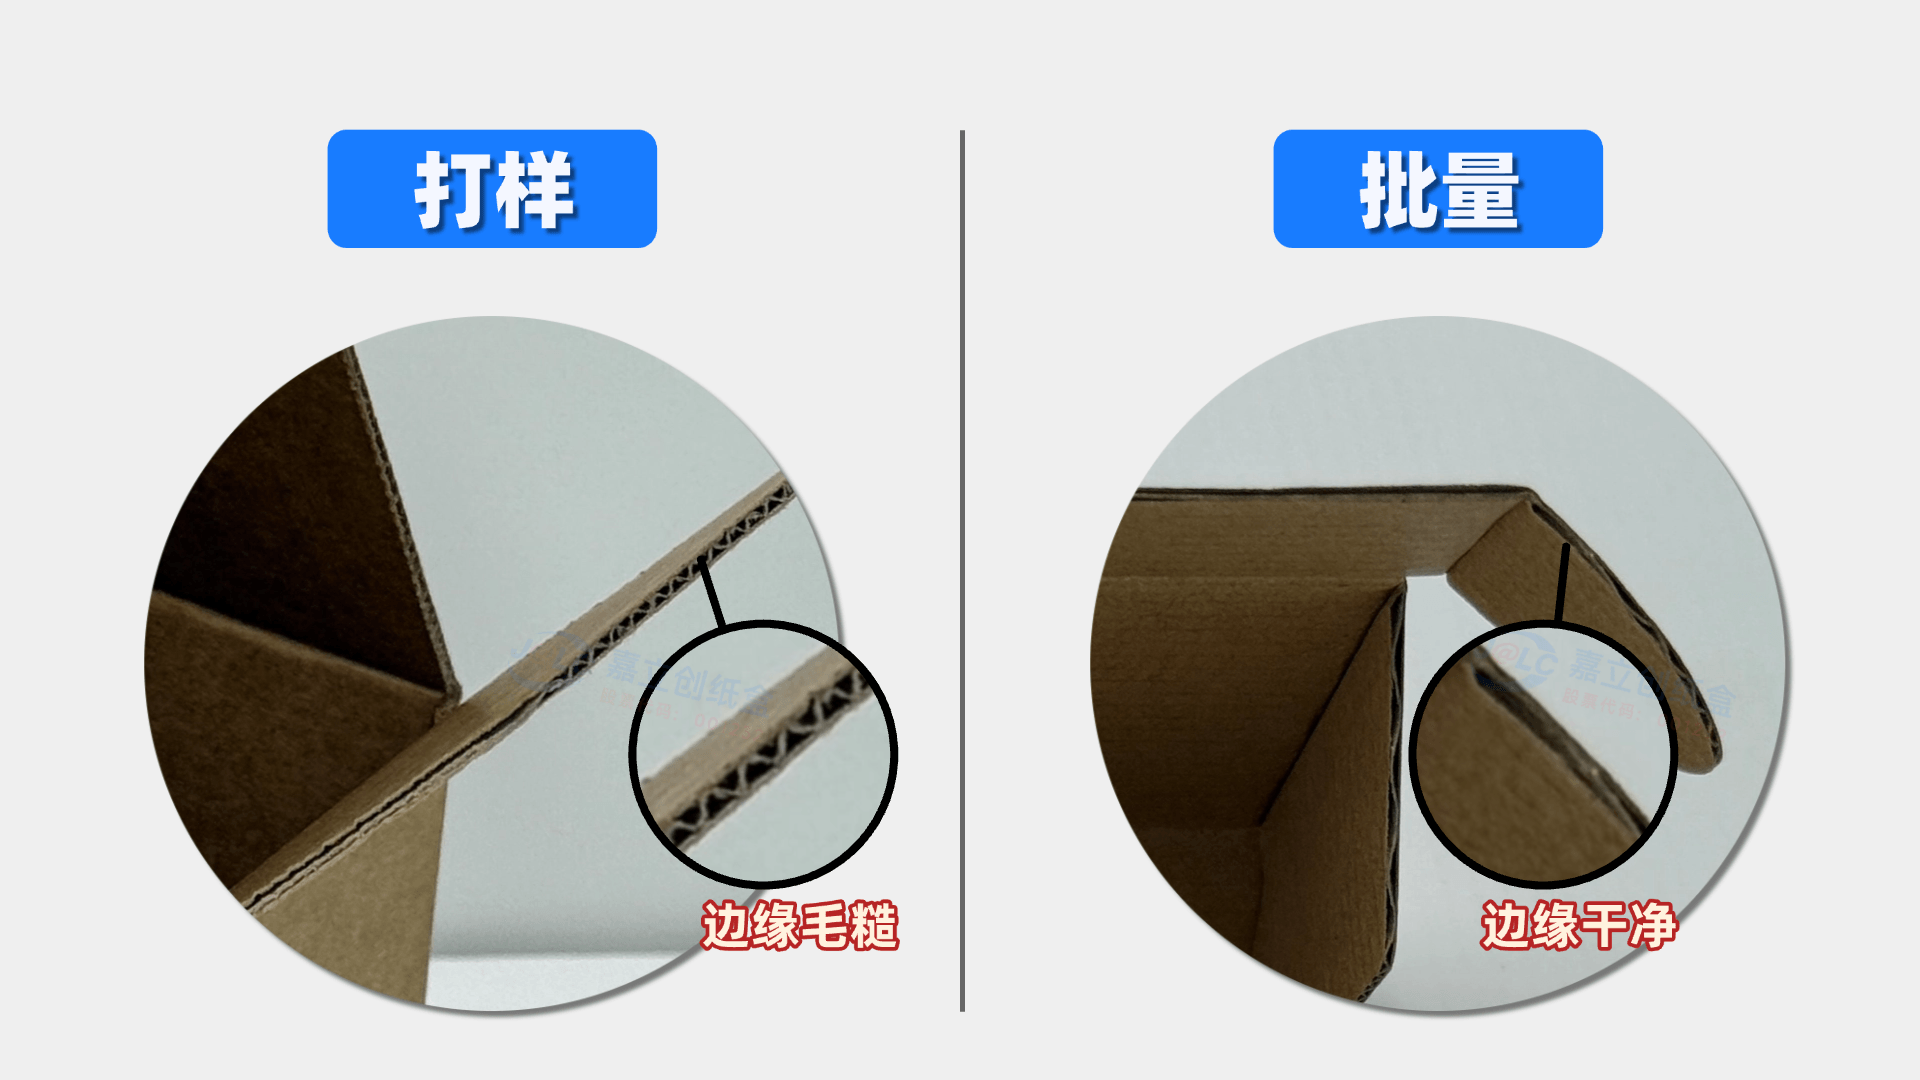
边缘处理与视觉厚度方面,割样件的边缘由刀片划开,切面垂直但边缘毛糙、不够圆滑;模切过程中强大压力会使纸张边缘轻微压扁,视觉上更致密整洁,成品观感更优。
5、成本结构差异
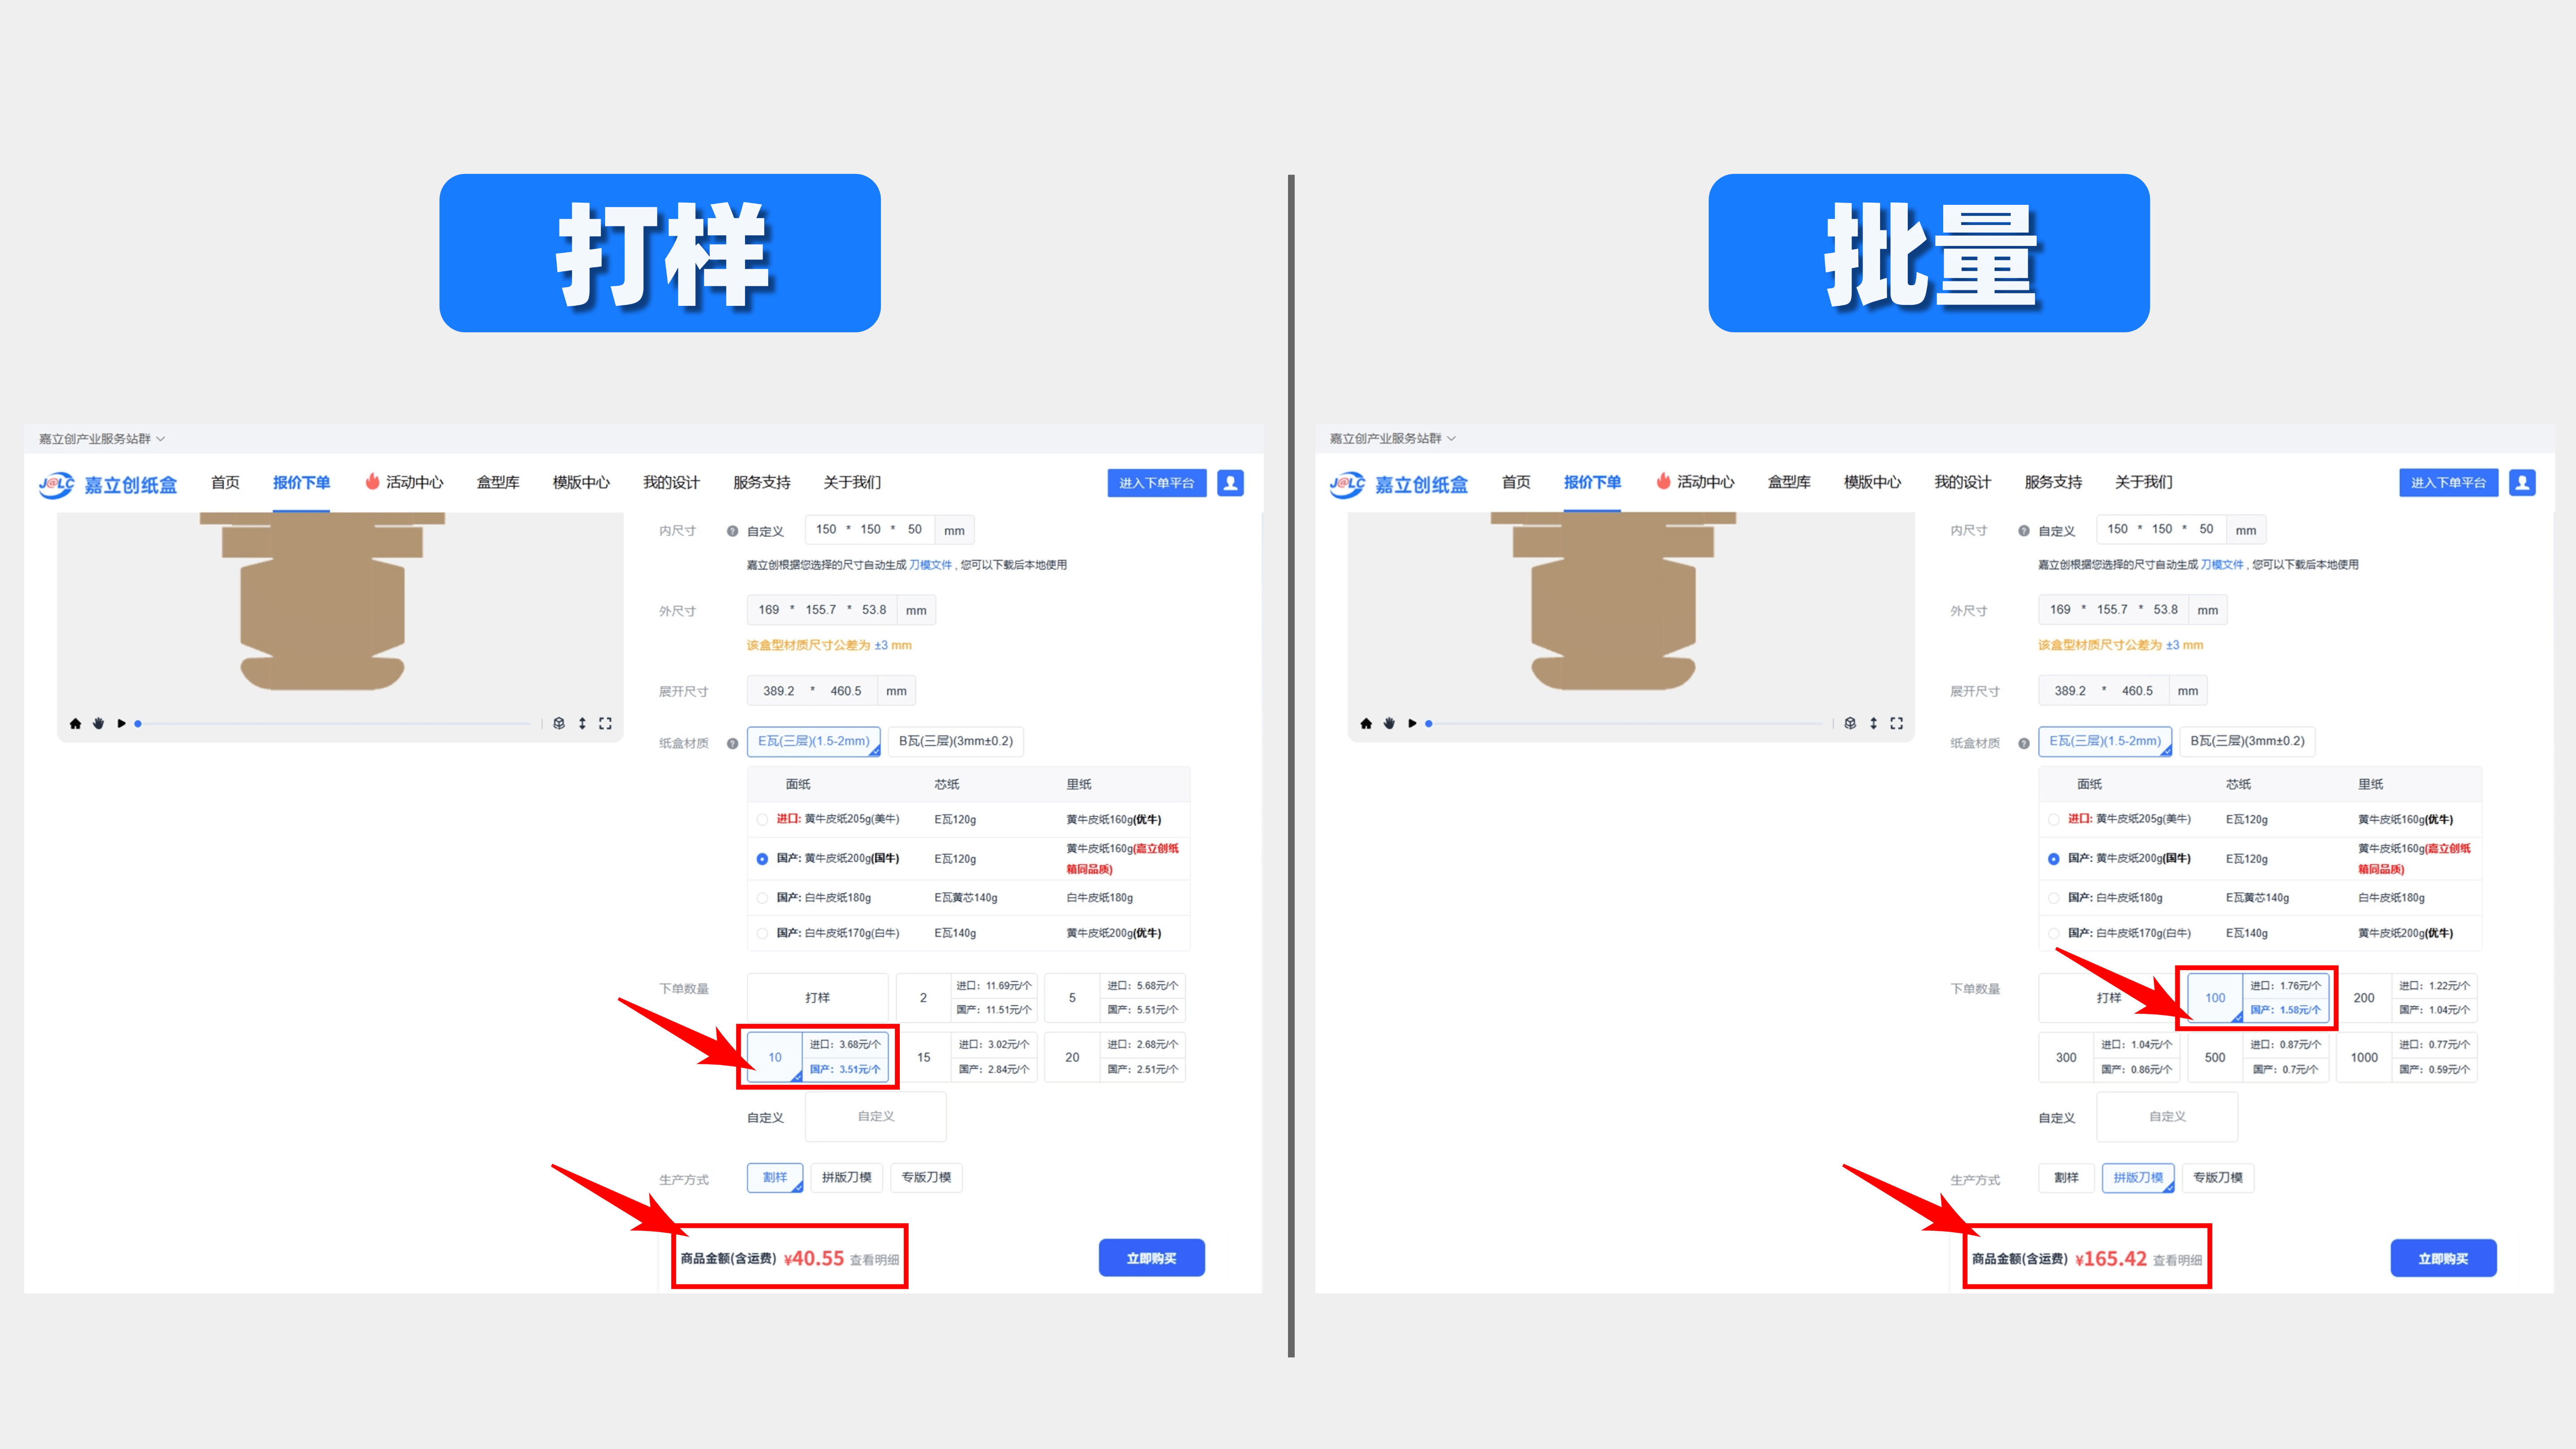
打样成本:打样的单件成本极高,因为设计调整、割样机调试、材料损耗等固定费用全部由极少数样品承担。一个结构中等复杂的彩盒,打样单价可能高达10至150元不等。
批量成本:批量生产的成本逻辑则完全不同。刀模费、开机费等固定成本被数千甚至上万个产品分摊,占比急剧下降。以行业数据为参考,订单量从100个提升到1000个,单件成本通常可下降40%至60%。在大批量阶段,材料成本和加工效率成为主导,单价可能进入个位数区间。
二、嘉立创纸盒打样与批量核心差异对比
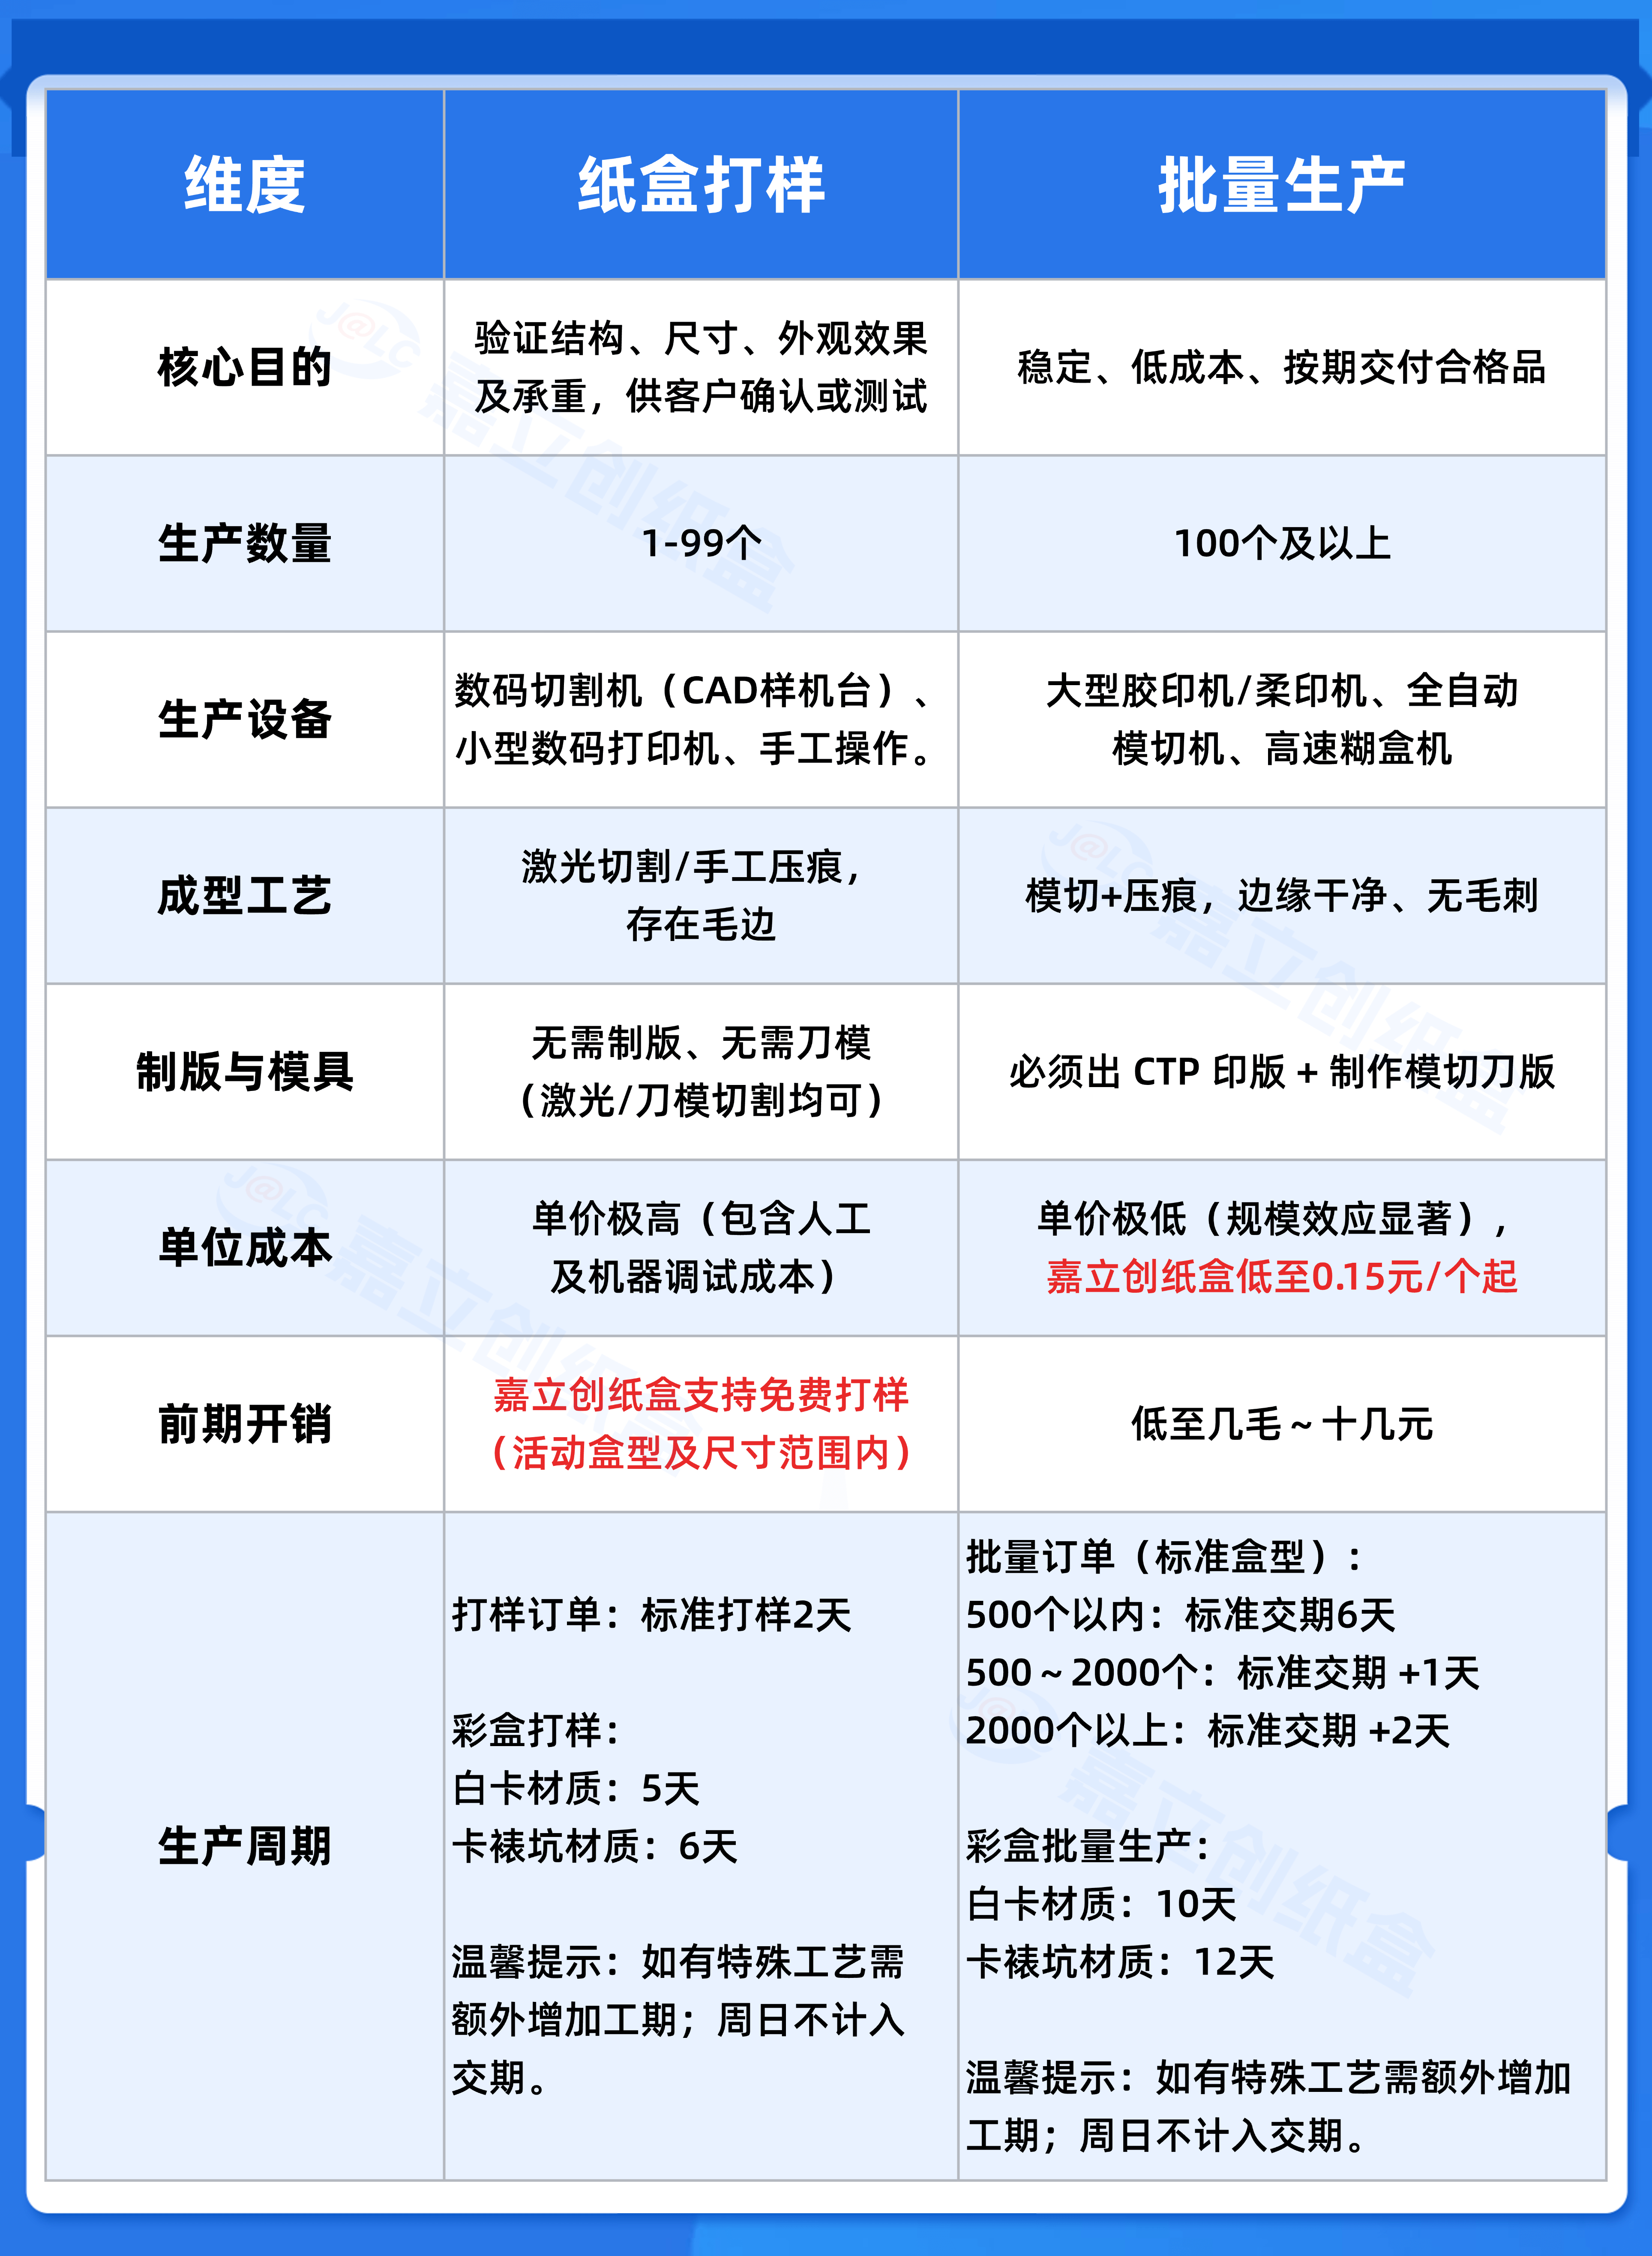
三、包装生产方式选择建议
打样确认的样品,与批量生产的成品之间,可能存在“看起来一样、用起来不同”的落差。
最典型的是压痕质量:割样机的压痕靠滚轮滚压,深度有限,折盒时如果感觉偏紧或偏松,到了大货模切时,压力调整后手感会发生变化。因此,对于结构复杂或对折痕手感有严格要求的纸盒,建议在打样确认结构后,用接近量产的工艺(如拼版刀模小批量试产)做最终样品确认,而非仅依赖割样样品。
总的来说,打样重在“快速验证”,批量重在“稳定高效”。选对生产方式,才能让包装既好又快、还省成本。想更省心的话,直接在嘉立创纸盒官网或小程序在线报价、一键下单即可。